Weishuo, Ningbo Weishuo Moulding and Plastic Products Co., Ltd., specialiserar sig på precisionsformlösningar för krävande plasttillverkningsapplikationer. APrecisionssprutform för små fjärrkontrollhus med hög hålighethjälper tillverkare att producera konsekventa, attraktiva och exakt passande elektroniska kapslingar samtidigt som de stödjer effektiv produktion i stora volymer. Genom att kombinera balanserad hålighetsdesign, optimerade varmlöparsystem, precisionsbearbetning och pålitliga utstötningsmekanismer kan tillverkare förbättra dimensionskonsistens, ytkvalitet och monteringsprestanda.
Små fjärrkontrollhus kan verka enkla, men deras tillverkning innebär flera sammankopplade tekniska utmaningar. Tunna väggar, smala knappöppningar, snäpppassade strukturer, dekorativa ytor och flera hålrum kräver alla noggrann formdesign. En effektiv precisionssprutform måste fördela smält plast jämnt, kontrollera krympning, bibehålla dimensionsnoggrannhet och släppa färdiga delar utan deformation.
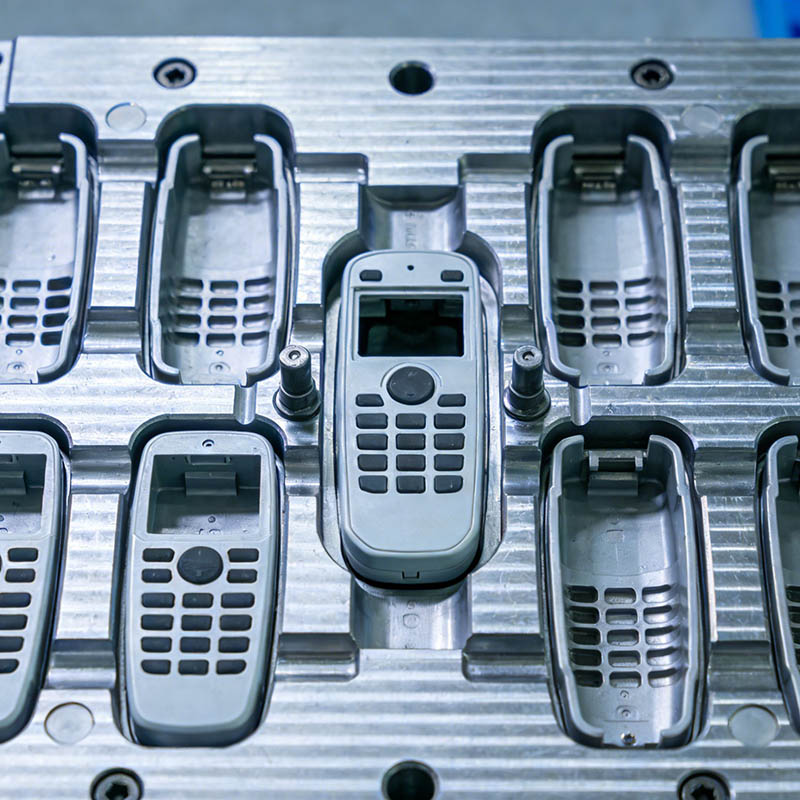
En formsprutningsform med hög kavitet är ett verktygssystem utformat för att producera flera plastdelar under en enda injektionscykel. För fjärrstyrda höljen kan detta tillvägagångssätt öka produktionen per cykel, minska formningskostnaden som allokeras till varje komponent och stödja stora produktionsorder.
En typisk fjärrkontrollenhet kan innehålla ett övre hus, ett nedre hus, ett batterilock, knappstöd och andra interna komponenter. Beroende på produktdesign, produktionskrav och komponentgeometri kan tillverkare utveckla dedikerade formar för enskilda delar eller utvärdera konfigurationer med flera kaviteter som passar deras produktionsstrategi.
Huvudsyftet med enPrecisionssprutform för små fjärrkontrollhus med hög hålighetär inte bara att maximera antalet hålrum. Det är för att uppnå en praktisk balans mellan effekt, dimensionell konsekvens, cykeltid, verktygsinvesteringar och underhållskrav.
Att till exempel lägga till fler hålrum kan öka den teoretiska effekten, men bara när löparsystemet, kylningslayouten, ventilations- och utkastningsmekanismerna fungerar konsekvent över formen. En obalanserad design kan ge olika delvikter, ofullständig fyllning eller dimensionsvariation mellan kaviteter.
För tillverkare som levererar hemelektronik, apparatkontroller och industriella fjärrkontroller börjar framgångsrik formkonstruktion med förhållandet mellan detaljens geometri och produktionsmål.
Små plastkapslingar kräver noggrann kontroll eftersom relativt små formfel kan påverka både utseende och montering. Ett hölje kan se acceptabelt ut vid första anblicken men misslyckas fortfarande under knappinstallation, skruvfästning eller slutproduktmontering.
Fjärrkontrollkåporna inkluderar ofta skruvbussar, lokaliseringsstift, snäppfästen, batterifack och smala passande kanter. Dessa egenskaper måste hållas inom överenskomna dimensionella toleranser för att stödja konsekvent montering.
Ingenjörer måste ta hänsyn till materialkrympning, formtemperatur, packningstryck och kylskillnader när de bestämmer kavitetsdimensioner. Toleranskrav bör baseras på funktionen hos varje funktion snarare än att tillämpa samma tolerans på varje yta.
I en form med hög kavitet bör varje kavitet få en lämplig volym smält plast under jämförbara bearbetningsförhållanden. Skillnader i löparlängd, grindgeometri, flödesmotstånd eller temperatur kan skapa variationer från hålighet till hålighet.
En balanserad löparlayout och lämplig grindpositionering hjälper till att minska dessa skillnader. Formflödesanalys kan också identifiera potentiella fyllningsproblem innan verktyget är färdigt.
Fjärrkontrollhus är synliga komponenter som är vända mot konsumenten. Flödesmärken, svetslinjer, sjunkmärken, blixtar, repor och ojämn struktur kan påverka den upplevda produktkvaliteten.
Ytkrav bör fastställas tidigt. Glansiga ytor, matta texturer, fina mönster och dekorativa ytor kan kräva olika bearbetnings- och poleringsstrategier.
Tunnväggiga sektioner och ojämn väggtjocklek kan leda till differentiell krympning. Om ett hus kastas ut innan det har tillräcklig dimensionsstabilitet kan det böjas eller utveckla spänningsrelaterade defekter.
Enhetlig väggtjocklek, effektiv kylning, lämpliga dragvinklar och välplacerade ejektorkomponenter hjälper till att minska dessa risker.
En pålitlig precisionsform integrerar flera designfunktioner i ett koordinerat system. De viktigaste elementen beror på husets geometri, hartsval, kosmetiska förväntningar och förväntad produktionsvolym.
Kaviteten och kärnan bestämmer den gjutna komponentens yttre och inre geometri. CNC-bearbetning, elektrisk urladdningsbearbetning (EDM) och lämpliga efterbehandlingsmetoder kan producera komplexa detaljer som smala spår, skruvbussningar, knappöppningar och snäppfästen.
Kritiska dimensioner bör identifieras vid designgranskning. Dessa kan inkludera husets omkrets, passande ytor, knapphålspositioner, monteringsfunktioner och gränssnitt för batterikåpan. Kontrollplaner kan då fokusera på dimensioner som direkt påverkar montering och produktfunktion.
Hot runner-system kan hjälpa till att minska avfall från kalla löpare och stödja effektiv materialleverans i lämpliga applikationer med flera kaviteter. Prestandan beror dock på hartset, kavitetslayout, grindtyp, temperaturkontroll och underhållsstrategi.
För små elektroniska höljen bör portplatser väljas för att balansera fyllningseffektivitet med kosmetiska krav. Dåligt placerade grindar kan skapa synliga märken eller uppmuntra svetslinjer i känsliga områden.
Där så är lämpligt kan sekventiell ventilport ge ytterligare kontroll över smälttillförseln. Dess lämplighet bör utvärderas mot detaljens geometri, produktionsvolym och verktygskostnad.
Kylning påverkar cykeltid, krympning, skevhet och dimensionsstabilitet. En väldesignad kyllayout hjälper till att avlägsna värme mer enhetligt från olika delar av den gjutna komponenten.
Kylkanaler bör planeras runt väggtjocklek, utsprång, ribbor och andra funktioner som kan hålla värmen. Simulering och provgjutning kan hjälpa till att identifiera områden som kräver ytterligare optimering.
Små höljen kan innehålla djupa ribbor, försänkta detaljer eller ömtåliga klämmor som komplicerar frigörandet av delar. Korrekt placerade ejektorstift, hylsor, lyftare eller skjutreglage kan stödja tillförlitlig urformning där geometrin kräver dem.
Effektiv avluftning är lika viktig. Instängd luft kan orsaka ofullständig fyllning eller brännmärken, särskilt nära ändarna av flödesbanorna. Ventilation måste utformas noggrant för att släppa ut luft utan att skapa oacceptabel blixt.
Materialvalet påverkar direkt höljets styrka, slagtålighet, dimensionsstabilitet, ytutseende och bearbetningsbeteende. Lämpligt harts beror på produktens driftsmiljö och prestandakrav.
Dessa material är inte utbytbara utan teknisk granskning. Varje harts har sitt eget krympningsbeteende, smältbearbetningsfönster, fuktkänslighet och ytegenskaper. Glasfiberarmering, flamskyddande tillsatser eller färgämnen kan ytterligare påverka formdesign och bearbetning.
Tillverkare bör också definiera önskad finish innan bearbetningen påbörjas. Spegelpolering, texturerade ytor och etsade mönster kan förändra verktygsprocessen och släppbeteendet hos den gjutna delen.
För ytterligare bakgrund om design av fjärrkontrollskåp, granska denna anpassade referens för fjärrkontrollplasthus och utvärdera material- och efterbehandlingsalternativen mot dina egna produktspecifikationer.
Att välja en formkonfiguration kräver att man utvärderar mer än antalet hålrum. Följande tabell sammanfattar vanliga designöverväganden för ett precisionsfjärrkontrollhusprojekt.
| Designfaktor | Primärt syfte | Potentiell fördel | Viktig utvärderingspunkt |
|---|---|---|---|
| Kavitetskonfiguration | Bestäm delar som produceras per cykel | Högre effekt när processen är balanserad | Produktionsefterfrågan, presskapacitet och verktygsbudget |
| Löpare och grindlayout | Fördela smält plast | Mer konsekvent hålighetsfyllning | Tryckförlust, grindmärken och kavitetsbalans |
| Kylkanaler | Kontrollera värmeavlägsnande | Förbättrad dimensionsstabilitet och cykeleffektivitet | Temperaturjämnhet och kylningstid |
| Ytbehandling av hålrum | Uppnå det angivna utseendet | Mer konsekvent glans eller struktur | Kosmetiska standarder och releaseprestanda |
| Utkastningsmekanism | Släpp gjutna komponenter | Färre utstötningsrelaterade defekter | Delgeometri, djupgående och ejektorpositionering |
| Precisionsinspektion | Verifiera kritiska verktygsdimensioner | Förbättrad dimensionskontroll | Mätmetoder och dokumenterade toleranser |
| Förebyggande underhåll | Behåll verktygets skick | Mer förutsägbar långsiktig produktion | Slitpunkter, rengöringsintervaller och reservdelar |
Den bästa konfigurationen är den som uppfyller kundens kvalitets- och leveransmål till en hållbar totalkostnad. Ett lägre initialt formpris kanske inte representerar det bästa värdet på lång sikt om konstruktionen skapar för mycket skrot, svårt underhåll eller instabil produktion.
En strukturerad utvecklingsprocess minskar osäkerheten och hjälper tillverkare att identifiera problem innan fullskalig produktion. För ett fjärrkontrollhus med hög hålighet är följande steg särskilt viktiga.
Ett tidigt samarbete mellan formdesignern, formsprutningsteamet och produktingenjören är särskilt värdefullt. Ändringar av en snäpppassning, portplacering eller väggtjocklek kan vara billiga under konstruktionen men kostsamma efter att formen har färdigställts.
Kvalitetskontroll bör verifiera både själva verktyget och plastkomponenterna som produceras av det. En precisionsform är endast kommersiellt framgångsrik när den upprepade gånger kan tillverka delar som uppfyller de överenskomna specifikationerna.
Koordinatmätmaskiner (CMMs), optiska mätsystem, mätare och ytinspektionsverktyg kan väljas enligt den funktion som kontrolleras. Mätmetoder bör matcha ritningskraven och den noggrannhetsnivå som behövs.
För program med stora volymer kan en dokumenterad valideringsplan inkludera inspektion av första artikeln, dimensionsrapporter, överenskomna urvalskriterier för godkännande och löpande processövervakning. Acceptansstandarder bör fastställas gemensamt av kund och leverantör innan massproduktion påbörjas.
Val av leverantör har en direkt inverkan på verktygsutveckling, produktionsstabilitet och långsiktiga driftskostnader. Köpare bör bedöma teknisk förmåga tillsammans med pris- och leveransåtaganden.
Tänk på följande frågor innan du gör en beställning:
Weishuos formtillverkningsportfölj inkluderar precisionsformlösningar och precisionskontrollsystem för heta löpare. Köpare som utvärderar enPrecisionssprutform för små fjärrkontrollhus med hög hålighetkan diskutera kavitetslayout, ytkrav, materialval och produktionsmål med ingenjörsteamet innan verktygsspecifikationen slutförs.
Utforska Weishuos kärnfördelar för formlösningar för att lära dig mer om dess formtekniska kapacitet, tillverkningsmetod och kvalitetssäkringsmetoder.
En form med hög kavitet kan producera flera komponenter i en injektionscykel, vilket ökar den potentiella produktionen och minskar formkostnaden per del. Faktiska besparingar beror på antal kaviteter, cykeltid, materialförbrukning, skrothastighet, maskinutnyttjande och underhållskostnader.
ABS är ett vanligt alternativ för elektroniska kapslingar för allmänna ändamål. PC/ABS, PC och PP kan också vara lämpliga för specifika tillämpningar. Det slutliga valet bör ta hänsyn till slaghållfasthet, värmeexponering, ytutseende, dimensionsstabilitet och hartsets bearbetningskrav.
De kan förbättra löparbalansen, optimera portplaceringar, designa enhetliga kylkanaler, ge effektiv ventilering och validera gjutningsprocessen genom systematiska försök. Att jämföra prover från enskilda kaviteter hjälper till att identifiera lokala problem innan de påverkar en hel produktionsserie.
Hot runner-system kan minska avfall från kalla löpare och stödja kontrollerad materialleverans i lämpliga formkonstruktioner. Deras effektivitet beror på hartset, portarrangemanget, temperaturkontroll, kavitetskonfiguration och erforderlig ytkvalitet. De bör utvärderas mot hela verktygs- och driftsbudgeten.
Användbar information inkluderar 2D-ritningar, 3D CAD-filer, materialspecifikationer, antal hålrum, uppskattad årlig volym, dimensionella toleranser, krav på ytfinish, tillgängliga specifikationer för injektionsmaskiner och förväntade leveransmilstolpar. Att dela dessa detaljer hjälper leverantören att utveckla ett mer exakt tekniskt förslag.
Begär prover, dimensionsinspektionsrapporter, utseendebedömningar och monteringsverifiering. För verktyg med flera kaviteter, be om jämförelser mellan kaviteter och bevis på att processen kan bibehålla konsekvent utdata över upprepade cykler.
Möjligheten att modifiera beror på konstruktionsändringens karaktär, tillgängligt stål i det relevanta formområdet, kylnings- och löparlayouten och omfattningen av verktygsrevideringen. Köpare bör upprätta en tydlig teknisk förändringsprocess och se över kostnaden och schemaeffekten innan de godkänner ändringar.
En fjärrkontrollsform med hög hålighet är en produktionsinvestering som måste balansera precision, utseende, cykeleffektivitet och långsiktig tillförlitlighet. Noggrann kavitetslayout, optimerad materialleverans, effektiv kylning, tillförlitlig utkastning och strukturerad kvalitetsvalidering bidrar alla till konsekventa gjutna komponenter. Rätt verktygsstrategi börjar med en tydlig förståelse av produktkraven och fortsätter genom provgjutning, processoptimering och förebyggande underhåll.
Weishuo stödjer formprojekt med en ingenjörsfokuserad strategi för precisionsverktyg och högeffektiv produktion. Om du utvecklar ett nytt fjärrkontrollskåp eller uppgraderar en befintlig tillverkningsprocess,kontakta ossför att diskutera dina ritningar, materialkrav, målproduktion och kvalitetsförväntningar. Vårt team kan hjälpa till att utvärdera en lämplig formkonfiguration och utveckla en lösning anpassad till dina produktspecifikationer och produktionsmål.